Cum controlează epuratoarele umede cu desulfurare a gazelor de ardere emisiile industriale de SO₂: tehnologie, eficiență și selecție
ACASĂ / ȘTIRI / Știri din industrie / Cum controlează epuratoarele umede cu desulfurare a gazelor de ardere emisiile industriale de SO₂: tehnologie, eficiență și selecție
Cum controlează epuratoarele umede cu desulfurare a gazelor de ardere emisiile industriale de SO₂: tehnologie, eficiență și selecție
De către Admin
Ce este un scrubber umed FGD?
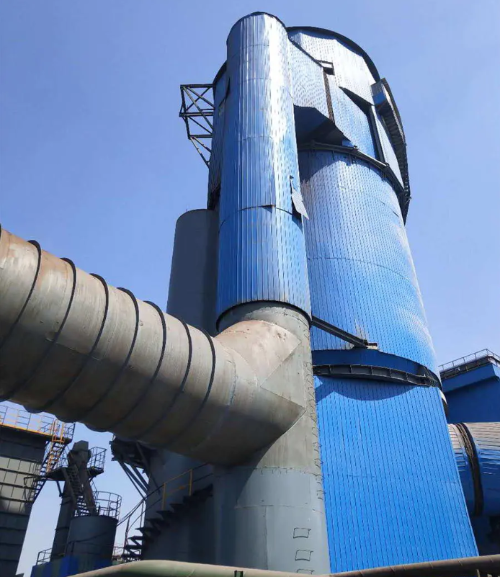
A epurator umed conceput pentru desulfurarea gazelor de ardere (FGD) este un echipament industrial care elimină dioxidul de sulf (SO2) și alți poluanți nocivi din fluxurile de gaze de evacuare înainte de a intra în atmosferă. Aceste sisteme reprezintă una dintre cele mai dovedite și aplicate tehnologii în conformitate cu mediul, în special pentru centralele electrice, rafinăriile și instalațiile de producție chimică care procesează materii prime cu conținut ridicat de sulf.
Spre deosebire de alternativele uscate sau semi-uscate, scruberele umede FGD utilizează solvenți lichizi - de obicei șlam de calcar - pentru a absorbi chimic SO2 din gazele de ardere. Procesul are loc într-un vas turn mare, unde contactul în contracurent dintre gaz și lichid maximizează eficiența de îndepărtare. Dioxidul de sulf absorbit este ulterior oxidat și transformat în produs secundar de gips care poate fi vândut, transformând o datorie într-o oportunitate comercială.
Componentele cheie ale unui turn de curățare umedă
Un sistem complet umed FGD cuprinde mai multe secțiuni critice care lucrează în comun:
Turnul de absorbție: Vasul principal de reacție în care gazele de ardere și suspensiile de calcar intră în contact. Acest turn este construit în mod obișnuit din beton armat sau oțel inoxidabil pentru a rezista la gaz coroziv încărcat cu SO2 și condiții acide.
Sistem de preparare a nămolului: Mori și echipamente de amestecare care macină calcarul (CaCO3) în particule fine și le hidratează într-o suspensie stabilă, cu consistența și concentrația corespunzătoare.
Sistem de oxidare a aerului: Injecție forțată de aer care catalizează oxidarea sulfitului de calciu în sulfat de calciu (gips), permițând recuperarea subprodusului și prevenind detartrarea în interiorul absorbantului.
Eliminator de ceață: Îndepărtează picăturile de lichid antrenate din gazul tratat înainte de descărcare, prevenind pierderea de apă și coroziunea în conductele din aval.
Sistem de deshidratare a gipsului: Separă și usucă produsul din gips pentru eliminare sau vânzare comercială către producătorii de plăci de perete și alte industrii.
Pompa de recirculare: Circula în mod continuu lichidul de spălare prin duzele de pulverizare din partea superioară a absorbantului, asigurând un contact eficient în contracurent cu gazele de ardere în creștere.
Scrubber umed vs. Scrubber uscat: Care este diferența?
Distincția fundamentală dintre tehnologiile FGD umede și uscate constă în starea fizică a sorbantului și mecanismul de captare a poluanților:
Caracteristică
FGD umed
FGD uscat
Statul sorbant
Pastă de calcar (lichid)
Pulbere de var sau suspensie uscată prin pulverizare
Eficiența de îndepărtare a SO2
95–99%
90–95%
Recuperarea produselor secundare
Gips (vanzabil, puritate 95%)
Cenușă zburătoare (mixt, valoare de piață mai mică)
Consumul de apă
Ridicat (500–1000 m³/oră tipic)
Foarte scăzut (doar prin evaporare)
Amprenta la sol
Mai mare (înălțimea turnului 40–60 m)
Compact
Costul de capital
Moderat spre ridicat
Investiție inițială mai mare
Cost de exploatare
Moderat (apă reactivă)
Mai mic (este nevoie de mai puțin reactiv)
Sistemele FGD umede sunt preferate în regiunile cu standarde stricte de emisie de SO2 și unde vânzările de subproduse de gips compensează costurile operaționale. Sistemele uscate excelează acolo unde disponibilitatea apei este limitată sau eliminarea deșeurilor este o prioritate.
Cum funcționează FGD umed de calcar-ghips?
Procesul de calcar-gips reprezintă tehnologia de desulfurare umedă dominantă la nivel global datorită simplității, rentabilității și comercializării produsului secundar de gips. Înțelegerea chimiei și mecanicii este esențială pentru operatorii instalațiilor și profesioniștii în achiziții care evaluează opțiunile de sistem.
Reacția chimică din spatele eliminării SO2
Atunci când gazele de ardere care conțin SO2 intră în contact cu șlamul de calcar, au loc o serie de reacții chimice ireversibile:
Pasul 1 – Dizolvarea și neutralizarea acidului: Calcarul (carbonat de calciu, CaCO3) reacționează cu SO2 acid și apa pentru a forma sulfit de calciu (CaSO3) și dioxid de carbon. Calcarul se dizolvă în mediul acid, creând ioni de hidroxid abundenți care tamponează pH-ul suspensiei la niveluri optime (5,0–5,5).
Pasul 2 – Oxidarea la gips: Aerul de oxidare injectat transformă sulfitul de calciu (CaSO3) în sulfat de calciu (CaSO4). Această etapă de oxidare este favorabilă din punct de vedere termodinamic și este finalizată de obicei în 2-8 minute, în funcție de debitul de aer și de timpul de rezidență al șlamului. Oxidarea este esențială deoarece ghipsul prezintă proprietăți de cristalizare superioare în comparație cu sulfitul, reducând formarea de calcar pe suprafețele interne și permițând deshidratarea mecanică mai ușoară.
Pasul 3 – Creșterea și separarea cristalelor: De-a lungul orelor de ședere în rezervoarele de absorbție și de clarificare, cristalele de sulfat de calciu dihidrat (gips) cresc și se depun. Lichidul limpezit este reciclat înapoi în partea de sus a absorbantului, în timp ce suspensia de gips este transportată într-un filtru cu vid sau într-o centrifugă pentru deshidratare și stivuire.
Proces pas cu pas în interiorul turnului de absorbție
Transformarea fizică și chimică are loc continuu în turnul de absorbție:
Intrare gaze arse: Gazele de ardere fierbinți (de obicei 120–150°C de la cazan sau cuptorul industrial) intră în partea inferioară a turnului de absorbție cu o viteză controlată, de obicei 3–4 m/s, pentru a evita căderea excesivă a presiunii, asigurând în același timp o amestecare minuțioasă.
Zona de pulverizare: Suspensia de calcar este pulverizată de la mai multe duze poziționate în partea de sus și la mijlocul înălțimii turnului. Suspensia se sparge în picături fine, creând o zonă enormă de contact interfacial între gaz și lichid.
Zona de reactie: SO2 difuzează în filmul lichid din jurul fiecărei picături și reacționează cu calcarul dizolvat. Picăturile cad sub gravitație, în timp ce gazele arse le transportă în sus, creând o cascadă în contracurent care prelungește timpul de rezidență și determină cinetica de difuzie.
Zona de oxidare: Aerul este injectat în partea de jos prin barbore, barbocând în sus prin absorbant. Oxigenul oxidează sulfitul în sulfat în lichidul în vrac și în picăturile care cad, transformând produsul în gips mai stabil.
Zona de colectare: Lichidul saturat se acumulează în bazinul de la baza turnului. Solidele se depun, permițând lichidului limpezit să fie pompat înapoi în partea de sus a turnului pentru recirculare, în timp ce solidele sedimentate se scurg către circuitul de deshidratare a gipsului.
Ieșire de gaz: Gazele de ardere tratate (cu SO2 redus cu 95–99%) se ridică la eliminatorul de ceață din partea de sus, unde picăturile de apă antrenate sunt îndepărtate prin garnitura de dezaburire sau eliminatoarele de ceață chevron. Gazul curățat este apoi evacuat în atmosferă sau intră în echipamentul de control al poluării din aval.
Întregul ciclu – de la captarea SO2 la oxidare până la recuperarea gipsului – necesită de obicei 8-12 minute de timp de rezidență a nămolului, în funcție de dimensiunea particulelor de calcar, strategia de control al pH-ului și eficiența de îndepărtare a țintei. Calcar cu particule mai mici (80–90% trecând de 325 mesh) accelerează vitezele de reacție și le permite operatorilor să obțină o eficiență mai mare la debite mai mici de șlam.
De ce să alegeți tehnologia Wet FGD pentru planta dvs.?
Decizia de a investi în sisteme FGD umede reflectă atât necesitatea de reglementare, cât și economia operațională. Unitățile care manipulează combustibili cu conținut ridicat de sulf sau care deservesc piețele cu standarde stricte de calitate a aerului constată că sistemele umede oferă randamente superioare atunci când toți factorii sunt luați în considerare în mod holistic.
Industrii care se bazează pe spălatoarele umede
Tehnologia Wet FGD este fundamentală în mai multe sectoare industriale:
Generare de energie pe bază de cărbune: Cea mai mare aplicație la nivel global. Cazanele utilitare moderne care ard cărbune bituminos sau subbituminos care conțin 1–3% sulf depind de FGD umed pentru respectarea limitelor de emisie de SO2, care în multe regiuni sunt impuse sub 50–100 mg/Nm³.
Rafinarea petrolului: Unitățile de desulfurare a păcurului și cazanele de cocsare generează gaze de evacuare bogate în SO2 care necesită o spălare cu eficiență ridicată. Rafinăriile integrează adesea FGD umedă cu reducerea catalitică selectivă (SCR) pentru controlul combinat de SO2 și NOx.
Producție chimică și petrochimică: Instalațiile care produc acid sulfuric, polimeri pe bază de sulf sau procesează fluxuri de țiței cu conținut ridicat de sulf operează scrubere umede pentru a capta emisiile de SO2 de la oxidanții termici, unitățile de calcinare și cuptoarele de prăjire.
Fabrici de celuloză și hârtie: Cazanele de recuperare care ard lichior negru produc emisii substanțiale de SO2. Fabricile de celuloză Kraft implementează tot mai mult sisteme FGD umede pentru a atinge standardele regionale de calitate a aerului și pentru a reduce poluarea aerului legată de SO2 în zonele rezidențiale.
Prelucrarea metalelor: Operațiunile de topire care extrag cupru, nichel, zinc și alte metale neferoase din minereurile sulfurate generează gaze reziduale încărcate cu SO2 care necesită o eficiență de îndepărtare de 99%. Wet FGD este standardul industrial pentru aceste aplicații.
Combustie deșeuri în energie și biomasă: Incineratoarele municipale de deșeuri solide și centralele electrice pe biomasă produc compoziții eterogene de gaze arse. Wet FGD oferă un control robust și adaptabil al SO2 pentru diferite calități ale combustibilului.
Factori cheie de performanță: eficiență, pH și raport L/G
Obținerea unei eliminări consistente și de înaltă performanță a SO2 depinde de controlul mai multor parametri interdependenți. Înțelegerea acestor factori le permite operatorilor și inginerilor să optimizeze proiectarea și funcționarea sistemului:
Eficiența de eliminare a SO2 (țintă: 95–99%): Eficiența este determinată în primul rând de două mecanisme: (1) cantitatea de suspensie de calcar circulată în raport cu volumul gazelor de ardere, exprimată ca raport lichid-gaz (L/G) și (2) timpul de rezidență al gazului în absorbant. Sistemele moderne realizează în mod obișnuit o eliminare de 95% la rapoarte L/G de 5–8 L/m³ și o eficiență de 98–99% la rapoarte de 10–15 L/m³. Se aplică randamente descrescătoare — împingerea peste 15 L/m³ produce câștiguri minime de eficiență, în timp ce crește dramatic puterea de pompare, costurile de preparare a nămolului și consumul de apă.
Controlul pH-ului (optim: 5,0–5,5): pH-ul suspensiei afectează direct viteza de dizolvare a calcarului și cinetica de absorbție a SO2. La pH sub 4,5, calcarul se dizolvă ușor, dar absorbția SO2 încetinește din cauza reacțiilor inverse și a forței motrice reduse pentru difuzia în fază gazoasă. Peste pH 6,0, solubilitatea calcarului scade, în timp ce absorbția SO2 se accelerează, dar riscul de formare a calcarului și de precipitare a gipsului pe interiorul turnului crește exponențial. Operatorii mențin pH-ul prin dozarea atentă a ratelor de adăugare a nămolului de calcar și a fluxului de aer de oxidare. Controlul automat al pH-ului prin sonde în timp real a devenit o practică standard în instalațiile moderne.
Raportul L/G (raportul volumului lichid-gaz): Acest parametru adimensional - de obicei raportat ca litri de suspensie circulată per metru cub de gaze arse - este probabil cea mai critică variabilă de control. Rapoartele L/G mai mari cresc aria de contact a nămolului și timpul de rezidență, sporind eficiența, dar crescând consumul de energie, consumul de reactiv și pierderea de apă la evaporare. Raportul optim L/G echilibrează obiectivele de conformitate cu reglementările cu minimizarea costurilor operaționale. Standardele regionale de calitate a aerului, conținutul de sulf de combustibil și sarcina cazanului dictează în mod fundamental valoarea de referință L/G.
Viteza gazului (tipic: 3–4,5 m/s): Viteza verticală a gazelor de ardere prin vasul de absorbție influențează suspensia picăturilor, timpul de rezidență și căderea de presiune. Vitezele mai mari reduc secțiunea transversală a navei și costul de capital, dar cresc taxa de pompare și riscul de eroziune. Vitezele mai mici cresc timpul de rezidență și eficiența, dar necesită vase mai mari. Majoritatea operatorilor mențin 3,5–4,0 m/s ca punct ideal de inginerie.
Rata aerului de oxidare (tipic: 60–90% oxigen teoretic): Excesul de oxigen din aerul injectat determină conversia sulfit-în-sulfat, dar aerarea excesivă crește formarea de spumă și transferul de lichid. Designul spargerului de aer și adâncimea de scufundare influențează critic cinetica de amestecare și oxidare. Sistemele de aer subdimensionate au ca rezultat oxidarea incompletă, precipitarea sulfiților și orbirea echipamentului de deshidratare.
Diagrama fluxului de proces al sistemului Wet FGD
Factori de luat în considerare atunci când alegeți un furnizor de spălat umed
Deciziile de achiziție pentru sistemele FGD umede necesită o evaluare atentă a mai multor criterii tehnice, comerciale și operaționale. Următorii factori vor avea un impact semnificativ asupra performanței sistemului, longevității, îndeplinirea conformității cu reglementările și costul total de proprietate.
Alegerea materialului și rezistența la coroziune
Mediul intern al unui absorbant FGD umed este în mod inerent corosiv: pH-ul variază de la 3,5 la 6,0, temperaturile ajung la 60–70°C, iar SO2 dizolvat și acidul sulfuros accelerează oxidarea metalului. Alegerea materialelor nu este o idee ulterioară, ci o decizie fundamentală de proiectare:
Beton armat cu căptușeală din cauciuc: Alegerea dominantă a materialului pentru absorbantele mari de utilitate. Betonul oferă rezistență structurală și masă termică; o căptușeală de cauciuc (neopren sau EPDM) cu grosimea de 10-20 mm protejează betonul de atacul chimic. Pregătirea corectă a suprafeței și întărirea căptușelii de cauciuc prelungește durata de viață la 20-30 de ani cu întreținere minimă.
Oțel inoxidabil (clasele austenitice): Preferat pentru sisteme mai mici, turnuri de pulverizare și secțiuni de dezaburire datorită rezistenței superioare la coroziune și esteticii designului mai curat. Oțelul inoxidabil 316L rezistă la sâmburi în suspensiile acide cu clorură. Compensațiile includ costuri de capital mai mari (2-3x beton) și potențialul de coroziune în spații dacă toleranțele de proiectare sunt slabe.
Materiale termoplastice: Materialele plastice ranforsate cu fibre (FRP) și compozitele pe bază de poliester apar în aplicații de nișă și piețe de modernizare datorită rezistenței chimice excelente și riscului zero de coroziune. Datele privind durabilitatea pe termen lung rămân limitate; ciclul termic și expunerea la UV în instalațiile exterioare prezintă riscuri necunoscute.
Materiale duze de pulverizare: Duzele de pulverizare se confruntă cu cele mai mari rate de uzură. Vârfurile din ceramică sau din oțel întărit cu suprapuneri de carbură de tungsten rezistă la abraziunea particulelor de calcar în suspensie. Inspecția de rutină și înlocuirea duzelor la fiecare 2-5 ani este o practică standard de operare.
Personalizare și asistență post-vânzare
Fiecare instalație industrială are caracteristici unice ale gazelor arse, constrângeri de spațiu și cerințe operaționale. Un furnizor de încredere va oferi personalizare autentică, mai degrabă decât pachete unice:
Inginerie specifică amplasamentului: Evaluați dacă furnizorul efectuează o analiză detaliată a fluxului de gaz - măsurarea concentrației de SO2, nivelurile de NOx, încărcarea de particule, conținutul de umiditate și profilul temperaturii. Aceste date se alimentează în modelarea dinamicii fluidelor computaționale (CFD) pentru a prezice distribuția nămolului, timpul de rezidență al gazului și eficiența în condițiile dvs. de operare specifice. Furnizorii care oferă teste la scară de laborator sau date ale instalației pilot pentru tipul dvs. de combustibil și compoziția gazului demonstrează rigoarea inginerească.
Scalabilitate modulară: Pentru instalațiile cu potențial de creștere sau planuri de expansiune în faze, sistemele proiectate cu secțiuni de absorbție modulare sau arhitectură cu tren paralel permit adăugarea de capacitate incrementală fără înlocuirea completă a sistemului. Confirmați dacă elementele interne (distribuitoare, eliminatoare de ceață) pot fi modernizate sau modernizate în interiorul navei existente.
Integrare cu infrastructura existentă: Sistemele umed FGD interfață cu conductele de evacuare a cazanului, ventilatoare ID, precipitatoare și coșuri din aval. Furnizorii ar trebui să furnizeze proiecte detaliate de conducte și fundații, certificări pentru sarcini seismice, dacă este cazul, și coordonare cu furnizorii de echipamente. Costurile ascunse apar frecvent din modificările și suporturile de conducte.
Training și transfer de cunoștințe: Operarea și întreținerea sistemelor FGD umede necesită experiența operatorului în gestionarea pH-ului, reologia nămolului, controlul aerului de oxidare și deshidratarea gipsului. Selectați furnizori care oferă instruire cuprinzătoare la fața locului, manuale O&M, disponibilitatea pieselor de schimb și linii telefonice de asistență pentru urgență. Capacitatea de diagnosticare la distanță și acordurile de întreținere predictivă diferențiază tot mai mult furnizorii premium de furnizorii de mărfuri.
Aprovizionarea reactivilor și logistica: Disponibilitatea calcarului, prețurile și logistica de transport au un impact critic asupra costurilor de operare. Furnizorii ar trebui să documenteze sursele de calcar din apropiere, reducerile de volum, programele de livrare și aranjamentele de rezervă de aprovizionare. În mod similar, confirmați infrastructura de manipulare a gipsului - capacitatea echipamentului de deshidratare, facilități de depozitare și conexiuni la piață în aval (plăci de perete, ciment, agricultură) care permit recuperarea costurilor.
Ecosistem de piese de schimb: Identificați elementele critice de uzură (duze, garnituri, rotoare de pompe, cartușe de eliminare de ceață) și confirmați disponibilitatea, timpii de livrare și prețurile prin intermediul rețelei furnizorului. Disponibilitatea pe termen lung a pieselor de schimb pentru o durată de viață a sistemului de 20-30 de ani necesită furnizori cu canale de distribuție și politici de stocuri stabilite.
Excelență operațională: Sisteme de monitorizare și control
Sistemele moderne de FGD umede sunt instrumente sofisticate care necesită monitorizare continuă și ajustare dinamică a parametrilor pentru a menține eficiența de îndepărtare a țintei, reducând în același timp costurile de operare. Sistemele de control avansate transformă scruberele umede din instrumente pasive de conformitate în active optimizate activ.
Tehnologie de monitorizare în timp real
Buclele de feedback în timp real permit un răspuns rapid la modificările calității combustibilului, încărcării cazanului sau condițiilor atmosferice:
Analizoare continue de SO2: Senzorii de SO2 cu infraroșu sau electrochimici din amonte și aval de absorbant cuantifică eficiența de îndepărtare în timp real. Punctele de referință țintă (de obicei 50–100 mg/Nm³ de evacuare) ajustează automat ratele de alimentare cu calcar și rapoartele L/G pentru a menține marjele de conformitate fără un consum excesiv de reactiv.
Sonde de pH: Electrozii de pH scufundați în colectorul de absorbție și în clarificator oferă feedback de la moment la moment al acidității nămolului. Sistemele automate de adăugare a laptelui de var mențin pH-ul cu ± 0,2 unități față de valoarea de referință, prevenind atât detartrarea (pH ridicat), cât și dizolvarea inadecvată a calcarului (pH scăzut).
Monitorizarea căderii de presiune: Celulele de presiune diferențială din absorbantul, dezaburirea și conductele de evacuare indică astupare, formare de calcar sau saturație a eliminatorului de ceață. Sistemele de avertizare timpurie declanșează cicluri de curățare sau alerte de întreținere înainte ca degradarea performanței să se accelereze.
Oxidare Air Control: Senzorii de conținut de oxigen și debitmetrele de aer asigură disponibilitatea optimă a oxigenului pentru oxidarea sulfiților. Controlul aerului de oxidare în buclă închisă previne conversia incompletă (care necesită substanțe chimice scumpe de oxidare în fază lichidă în aval) și formarea de spumă (care crește transferul).
Monitorizarea pompei de recirculare: Senzorii de vibrații, sondele de temperatură a rulmenților și urmărirea consumului de energie detectează uzura rotorului în stadiu incipient, degradarea rulmentului sau cavitația. Alertele de întreținere predictivă permit înlocuirea proactivă a componentelor înainte de defecțiuni catastrofale.
Capacități de urmărire a sarcinii
Instalațiile industriale funcționează rareori la sarcina constantă a cazanului. Sistemele FGD umede trebuie să găzduiască rate de turndown de 40–100%, menținând conformitatea și eficiența în acest ansamblu de operare. Caracteristicile cheie de proiectare care permit urmărirea încărcării includ:
Unități de frecvență variabilă (VFD): Pompa de recirculare echipată cu VFD și motoarele ventilatoarelor cu aer de oxidare măresc debitele proporțional cu sarcina cazanului, reducând consumul de energie și utilizarea reactivului în timpul funcționării cu sarcină mică. VFD-urile realizează cu ușurință economii de energie de 20–30% față de motoarele cu turație fixă cu control de accelerare.
Duze de pulverizare în mai multe etape: Sistemele cu colectoare de pulverizare controlate independent la mai multe cote ale turnului permit o distribuție eficientă în condiții de sarcină parțială. Sarcinile mai mici activează mai puține duze, menținând suspensia optimă a picăturilor de șlam și timpul de rezidență al gazului fără transfer excesiv de ceață.
Cursuri de ocolire și sângerare: Liniile de ocolire a șlamului și configurațiile de scurgere a clarificatorului permit controlul granular al timpului de rezidență și al pH-ului fără a opri întregul sistem în timpul opririi. Debitul de scurgere strategic previne creșterea prea rapidă a pH-ului în perioadele de încărcare scăzută, când volumul de gaz și încărcarea de SO2 scad simultan.
Conformitatea cu reglementările și performanța de mediu
Limitele de emisie de SO2 variază la nivel global, dar tind universal spre strictețe. Sistemele FGD umede sunt tehnologia principală care permite respectarea standardelor moderne, care în regiunile dezvoltate impun concentrații de SO2 la ieșire de 50–100 mg/Nm³ sau reduceri absolute ale încărcării masei SO2 de 85–99%, în funcție de tipul de combustibil și clasa de instalație.
Prezentare generală a standardelor globale SO2
Cadrele de reglementare regionale determină selecția tehnologiei și strategia de operare:
Uniunea Europeana: Directiva privind instalațiile mari de ardere (LCPD) și Directiva privind emisiile industriale (IED) impun o eficiență de reducere a SO2 de 97–99% pentru unitățile pe cărbune și pe ulei. Concentrațiile medii lunare la ieșire nu trebuie să depășească 50 mg/Nm³ pentru majoritatea utilităților. Aceste limite stricte necesită sisteme FGD umede de înaltă eficiență cu control avansat al oxidării.
Statele Unite ale Americii: Reglementările Actului pentru aer curat limitează emisiile de SO2 prin Standardele naționale de calitate a aerului ambiental (NAAQS). Majoritatea regimurilor de reglementare se traduc în limite de evacuare de 50–90 mg/Nm³ sau eficiență de îndepărtare de 90%. Statele cu zone nerealizate pot impune restricții mai stricte asupra centralelor electrice și rafinăriilor.
China și India: Industrializarea rapidă și creșterea gradului de conștientizare a calității aerului au determinat adoptarea FGD umed pe noi capacități de ardere pe cărbune. Eliminarea SO2 obligatorie depășește 90% pentru unitățile mari; multe instalații noi vizează o eficiență de 95% pentru a fi rezistente în viitor împotriva strângerii anticipate.
Japonia și Coreea de Sud: Națiuni de pionierat în dezvoltarea tehnologiei FGD umede, aceste țări impun eficiențe de îndepărtare de 80–90% cu concentrații scăzute la evacuare (30–50 mg/Nm³). Maturitatea tehnologiei și expertiza operatorului sunt excepțional de ridicate pe aceste piețe.
Dincolo de SO2: Co-beneficii și controlul multi-poluanților
Sistemele moderne de FGD umed controlează simultan mai mulți poluanți ai aerului, oferind economii de domeniu pentru respectarea mediului:
Îndepărtarea particulelor: Suspensia de calcar acționează ca un mediu natural de curățare pentru cenușa zburătoare, îndepărtând 40-70% din particulele de intrare fără precipitatoare electrostatice sau saci dedicate. Această co-eliminare reduce sarcina echipamentelor din aval și costurile de eliminare.
Ceața acidă și captarea HCl: Suspensia alcalină neutralizează vaporii de acid clorhidric (HCl) și ceața de acid sulfuric (H2SO4) formate din oxidarea SO2 sau prezentă în clorul combustibilului. Sistemele FGD umede integrate captează aceste gaze acide, împiedicându-le să ajungă în atmosferă.
Influența speciației mercurului: În timp ce FGD umed nu elimină în mod direct mercurul elementar (Hg⁰), mediul oxidant și suspensiile de calcar promovează oxidarea Hg⁰ la mercur divalent (Hg²⁺), care este ulterior captat de pungi sau unități ESP din aval. Această cale indirectă îmbunătățește eficiența generală a controlului mercurului.
Sinergie cu reducerea catalitică selectivă (SCR): Centralele electrice și rafinăriile implementează din ce în ce mai mult trenuri integrate de control SO2-NOx care combină FGD umed cu unități SCR. Temperatura scăzută de ieșire din absorbantul FGD (saturat, ~60°C) necesită reîncălzire înaintea catalizatorului SCR pentru a menține activitatea. Integrarea strategică a căldurii între cazan și sistemele FGD/SCR optimizează eficiența energetică și reduce costurile de operare.
Întrebări frecvente despre spălatoarele umede FGD
Î1: Care este eficiența de îndepărtare a SO2 a unui scruber umed?
Sistemele FGD umede calcar-gips ating în mod obișnuit o eficiență de îndepărtare a SO2 de 95–99% în condiții de operare optimizate. Eficiența exactă depinde de mai mulți factori: (1) raportul L/G (raporturile mai mari cresc eficiența, dar adaugă costuri), (2) pH-ul șlamului (interval optim 5,0-5,5), (3) dimensiunea particulelor de calcar (particulele mai fine se dizolvă mai repede), (4) timpul de rezidență al gazului în absorbant (de obicei 8-12 minute) și (5) conversia de oxidare completă a aerului în sulf. Cele mai multe sisteme moderne sunt proiectate pentru o eficiență de 95–97% ca un compromis între conformitatea cu reglementările și economia operațională. Obținerea unei eficiențe de 98–99% necesită un raport L/G mai mare (12–15 L/m³) și un control mai strict al procesului, dar este implementat în mod obișnuit în regiunile cu standarde stricte de calitate a aerului.
Î2: Câtă apă consumă un sistem FGD umed?
Consumul de apă în sistemele FGD umede calcar-gips este substanțial și reprezintă un cost operațional major în regiunile cu deficit de apă. Consumul obișnuit variază de la 500 la 1.500 m³/oră pentru o unitate electrică pe cărbune de 500 MW, în funcție de volumul gazelor arse, rata de recirculare a nămolului și pierderile prin evaporare. Din acest total, aproximativ 30–40% este consumator (pierdut prin evaporare și apa cristalizată de gips), în timp ce 60–70% este reciclat în circuitul de șlam. Există tehnologii alternative pentru instalațiile cu constrângere de apă: sistemele de FGD uscate consumă doar apă prin evaporare (~5% din consumul sistemului umed), dar la compromisul dintre eficiența redusă și pierderea de produs secundar valoros de gips. Unele instalații folosesc bucle de reciclare a apei, turnuri de răcire și recuperarea condensului pentru a reduce consumul net.
Î3: Care este diferența dintre un turn de pulverizare și un scruber cu pat ambalat?
Atât turnurile de pulverizare, cât și scruberele cu pat împachetat sunt clasificate ca tehnologii FGD „umede”, dar diferă semnificativ în ceea ce privește designul intern și caracteristicile operaționale. Turnurile de pulverizare (numite și „absorbante de pulverizare” sau „contactor de pulverizare în contracurent”) distribuie nămolul de calcar prin duzele din partea superioară a vasului, creând o pulverizare în cădere care intră în contact cu gazele de ardere în creștere. Acest design este simplu, robust, tolerant la solidele în suspensie și ușor de scalat. Scruberele cu pat ambalat conțin medii de ambalare structurate sau aleatorii (șei ceramice, inele de plastic, foi structurate) care măresc suprafața de contact interfacial dintre gaz și lichid. Paturile umplute ating o eficiență de îndepărtare mai mare la un raport L/G mai mic (6–8 L/m³ față de 10–15 pentru turnurile de pulverizare), dar sunt mai predispuse la detartrare, astupare și necesită particule mai fine de calcar. Pentru centralele electrice pe cărbune și cuptoarele industriale cu încărcare mare de cenușă și compoziție variabilă a gazului, turnurile de pulverizare domină datorită fiabilității și mentenabilității. Paturile umplute sunt preferate în aplicații mai mici, mai controlate (rafinării, fabrici chimice) în care compoziția gazului de alimentare este consecventă și obiectivele stricte de eficiență necesită design compact.
Î4: Ce este calcarul (CaCO3) și de ce este folosit ca reactiv primar?
Calcarul este un mineral natural (carbonat de calciu, CaCO3) compus din scoici antice și resturi scheletice. Este abundent la nivel global, ieftin (8-15 USD pe tonă livrată) și ușor disponibil din carierele din apropierea celor mai multe unități industriale. Avantajul principal al calcarului este reactivitatea sa chimică cu SO2 acid; când măcinat în particule fine (100-300 micrometri) și suspendat în apă, se dizolvă rapid în mediul acid al bazinului de absorbție, eliberând ioni de hidroxid care absorb SO2 și tamponează pH-ul șlamului. Varul (CaO sau var hidratat Ca(OH)2) este un reactiv alternativ care oferă o cinetică mai rapidă și o concentrație mai mare, permițând raporturi L/G mai mici și vase mai mici. Cu toate acestea, costul mai mare al varului (30–50 USD pe tonă), natura caustică și pericolele de manipulare fac ca calcarul să fie alegerea implicită pentru majoritatea aplicațiilor. Sistemele hibride care utilizează calcar ca reactiv principal cu adaos de var pentru corectarea pH-ului în timpul pornirii sau în condiții de deranjare oferă flexibilitate operațională la un cost suplimentar minim.
Î5: Cât durează un sistem FGD umed și care sunt intervalele tipice de întreținere?
Sistemele FGD umede bine proiectate și întreținute corespunzător au o durată de viață de 20-30 de ani, comparabilă cu cazanul gazdă sau cuptorul industrial. Componentele critice au durate de viață mai scurte: căptușeală de cauciuc în vase de beton (15–25 ani), duze de pulverizare (2–5 ani), garnituri și rotoare pompe de recirculare (5–8 ani), spargerea aerului de oxidare (8–10 ani). Cartușele de eliminare a aburii necesită de obicei înlocuite la fiecare 2-4 ani, în funcție de încărcarea prafului. Intervalele de întreținere programate includ inspecții trimestriale ale duzelor de pulverizare și ale conductelor distribuitoare, calibrarea semestrială a sondei de pH, evaluarea anuală a stării căptușelii din cauciuc și testarea hidrostatică bienală a recipientelor sub presiune. Programele de întreținere predictivă care utilizează analiza vibrațiilor, termografia și monitorizarea performanței în timp real reduc din ce în ce mai mult timpii de întrerupere neprogramate și prelungesc durata de viață a componentelor. Echilibrul chimic adecvat, dozarea inhibitorului de coroziune și tratamentul cu biocid (unde este cazul) sunt esențiale pentru maximizarea longevității sistemului.
Î6: Pot epuratoarele umede FGD să facă față variațiilor conținutului de sulf din combustibil?
Da, sistemele FGD umede calcar-gips sunt în mod inerent robuste pentru a alimenta variațiile de sulf, care reprezintă unul dintre avantajele lor cheie. Sistemul ajustează rata de alimentare cu calcar și raportul L/G pentru a se adapta la o încărcare mai mare sau mai mică de SO2, fără a schimba modul chimic sau de funcționare. Dacă sulful combustibilului crește de la 1,5% la 3,0% în greutate, concentrația de SO2 în gazele de ardere se dublează aproximativ. Operatorii răspund prin creșterea ratei de circulație a nămolului de calcar sau prin creșterea concentrației de calcar în nămol, menținând pH-ul țintă și concentrația de SO2 la ieșire. Dimpotrivă, atunci când combustibilul cu conținut scăzut de sulf este ars, alimentarea cu calcar este redusă proporțional. Această adaptabilitate este crucială pentru instalațiile care combină mai multe surse de combustibil, gestionează variațiile de calitate a combustibilului în cărbunele importat sau se adaptează la disponibilitatea sezonieră a combustibilului. Sistemele Dry FGD nu au această flexibilitate și necesită, de obicei, modificări ale chimiei reactivilor sau ajustări ale arzătorului pentru a menține conformitatea atunci când sulful combustibilului se schimbă semnificativ.
Î7: Ce se întâmplă cu produsul secundar de gips și este cu adevărat valoros?
Gipsul produs în sistemele FGD umede calcar-gips este identic din punct de vedere chimic și fizic cu gipsul natural extras. Gipsul de înaltă puritate (95% sulfat de calciu dihidrat) este o materie primă premium pentru producătorii de plăci de perete (gips-carton, gips-carton), reprezentând aproximativ 70–80% din cererea totală de gips la nivel global. Prețurile pieței fluctuează între 5 și 15 USD pe tonă, în funcție de locație, puritate și logistică, dar în majoritatea regiunilor, vânzările de gips au compensat 10-30% din costurile de operare a FGD umede. Unele facilități realizează recuperarea completă a costurilor prin vânzările de gips, în special cele cu fabrici de plăci de perete sau porturi care permit exportul. Gipsul de puritate mai scăzută (85–95% sulfat de calciu) își găsește debușei în producția de ciment, condiționarea solului, stabilizarea drumului și alte aplicații cu valoare mai mică. Un mic procent din gipsul produs prin FGD este cultivat sau eliminat în unități permise unde piețele sunt îndepărtate sau transportul este neeconomic. Convertibilitatea deșeurilor de SO2 în produs comercial – mai degrabă decât subprodusul de ardere care necesită eliminare – este un avantaj unic de mediu și economic al tehnologiei calcar-gips.
Î8: Care sunt principalele provocări operaționale în managementul sistemului FGD umed?
În ciuda robusteței lor, sistemele FGD umede prezintă mai multe provocări operaționale recurente care necesită un management calificat: (1) Scalare și conectare: Dacă pH-ul crește peste 5,5, sulfatul de calciu și sulfitul de calciu precipită pe suprafețele interne, reducând debitul și eficiența. Controlul strict al pH-ului și curățarea mecanică regulată împiedică acest lucru. (2) Atacuri de coroziune: Degradarea căptușelii de cauciuc sau ruperea betonului are loc dacă echilibrul chimic este neglijat sau are loc ocolirea. Inspecțiile de rutină și programele de inhibitori de coroziune atenuează riscul. (3) Formarea spumei: Oxidarea excesivă a aerului sau aditivii de combustibil care poartă surfactant promovează spuma, ceea ce crește transferul și pierderile de apă. Chimia antispumă și designul optimizat al spargerului de aer rezolvă acest lucru. (4) Provocări de deshidratare a gipsului: Conținutul ridicat de umiditate în produsul din gips crește costurile de eliminare sau de transport. Optimizarea filtrului de vid, reglarea centrifugei și dozarea polimerilor îmbunătățesc uscarea prăjiturii. (5) Alimentare intermitentă cu reactiv: Întreruperea aprovizionării cu calcar sau întârzierile de transport cauzate de vreme pot forța un risc temporar de conformare. Relațiile redundante cu furnizorii și stocarea la fața locului atenuează acest lucru. Operatorii cu experiență văd aceste provocări ca fiind gestionabile prin întreținere preventivă, monitorizare în timp real și depanare proactivă.
Concluzie: investiții în controlul durabil al emisiilor industriale
Tehnologia de desulfurare umedă a gazelor de ardere reprezintă baza dovedită și de încredere pentru controlul emisiilor industriale de SO2 în generarea de energie, rafinare, prelucrarea metalelor și fabricarea produselor chimice. Obținând o eficiență de îndepărtare a SO2 de 95–99%, conversia deșeurilor în produs secundar de gips comercializabil și menținerea compatibilității cu infrastructura existentă a cazanelor, epuratoarele umede de calcar-gips reprezintă un echilibru optimizat între performanța de mediu, economia operațională și maturitatea tehnică.
Decizia de a implementa sau de a moderniza capacitatea FGD umedă necesită o evaluare holistică a calității combustibilului, obligațiilor de reglementare, amprentei instalației, disponibilitatea apei și obiectivele de cost operațional pe termen lung. Nu există un design unic de sistem „universal”; în schimb, ingineria specifică locului, selecția materialelor și adaptarea strategiei de control asigură performanțe optime pentru contextul dumneavoastră industrial unic.
Indiferent dacă operați o centrală electrică de utilitate, o rafinărie de petrol, o topitorie de metale sau o instalație chimică de specialitate, este esențial să angajați furnizori calificați cu experiență dovedită, asistență tehnică cuprinzătoare și garanții transparente de performanță. Solicitați studii de inginerie detaliate, date de performanță la scară pilot pentru fluxul dvs. de gaz specific, planuri transparente de aprovizionare cu reactivi și angajamente de formare înainte de a finaliza deciziile de achiziție.
Aveți nevoie de un personalizat epurator umed soluție pentru compoziția unică a gazelor arse și obiectivele de emisii ale instalației dvs.? Angajați un furnizor capabil de analiză cuprinzătoare a fluxului de gaz, modelare CFD, testare pilot la fața locului și garanții de performanță pe termen lung. Furnizați specificații detaliate despre tipul dvs. de combustibil, concentrația de SO2, debitul de gaz, profilul de temperatură și eficiența de eliminare a țintei și solicitați o propunere preliminară de inginerie și o estimare a costurilor. Majoritatea furnizorilor calificați livrează evaluări de fezabilitate în decurs de 2-4 săptămâni, permițând o evaluare rapidă și decizii informate de achiziție.


 简体中文