
 简体中文

Compoziția gazelor arse din cuptorul de cocs: Ghid bazat pe date pentru controlul emisiilor
ACASĂ / ȘTIRI / Știri din industrie / Compoziția gazelor arse din cuptorul de cocs: Ghid bazat pe date pentru controlul emisiilor
 De către Admin
Un test de comandă pentru o baterie de cuptor de cocs returnează 11,4% CO2 și 2,8% O2 pe bază uscată, dar sistemul de tratare a gazelor arse a fost proiectat în jurul a 9,0% CO2 și 4,5% O2. Alimentarea cu reactiv trebuie acum redimensionată și volumul catalizatorului SCR crescut, adăugând săptămâni de întrerupere. Acesta este costul tratării compoziția gazelor de ardere a cuptorului de cocs ca o presupunere în loc de o intrare de proiectare măsurată.
Acest ghid prezintă linia de bază a gazului brut, numerele gazelor de ardere post-combustie și legătura directă dintre fiecare componentă măsurată și echipamentul de purificare selectat pentru o instalație de cocsificare. Este scris pentru inginerii de fabrică, managerii EHS și proiectanții EPC care au nevoie de o bază defensabilă pentru munca de control al emisiilor.
Gazul brut al cuptorului de cocs este gazul combustibil extras din camera de cocsificare, în timp ce gazul de ardere al cuptorului de cocs este evacuarea produsă atunci când acel combustibil arde în pereții de încălzire a bateriei, iar cele două fluxuri au nevoie de cadre analitice complet diferite.
COG brut părăsește cuptoarele la aproximativ 700-800 de grade C și transportă hidrogen, metan, monoxid de carbon, hidrocarburi C2, vapori de gudron, aromatice BTX, naftalină, hidrogen sulfurat și amoniac. Are o putere termică de 17-19 MJ/Nm3, este toxic, este exploziv în aer între aproximativ 4% și 30% din volum și trebuie să treacă prin separare a gudronului, spălare cu amoniac și desulfurare înainte de ardere. După fabrica de produse secundare, combustibilul curat păstrează caracterul bogat în hidrogen care îi definește comportamentul la ardere.
Gazul de ardere al cuptorului de cocs este gazul de evacuare produs atunci când este curățat sau gazul brut al cuptorului de cocs este ars în conductele de încălzire ale unei baterii de cocs. Conține în principal azot, vapori de apă și dioxid de carbon, cu concentrații minore de oxigen, NOx, SO2 și particule solide.
Când combustibilul intră în conductele de încălzire, arderea transformă purtătorii de energie în produse stabili: speciile de sulf se oxidează la SO2, azotul din aerul de ardere trece în mare parte neschimbat, iar fracția de hidrogen devine vapori de apă. Fluxul rezultat este dominat de gaz inert, iar acesta este fluxul pe care se măsoară conformitatea cu mediul.
Gaz combustibil la 17-19 MJ/Nm3 cu H2 la 50-60% și CH4 la 25-30%; toxic, exploziv și curățat în fabrica de produse secundare înainte de utilizare.
Gaz de stivă la 180-300 grade C cu N2 la 66-72%, H2O la 15-20% și CO2 la 6-9%; transportă NOx, SO2 și particule la trenul de tratare.
Gazul curățat de cuptor de cocs cuprinde aproximativ 50-60% hidrogen, 25-30% metan, 5-10% monoxid de carbon, 2-3% dioxid de carbon, 2-5% azot și hidrocarburi și urme de gaze cu 1-3% mai mari în volum.
Graficul de mai jos prezintă un amestec reprezentativ de COG curățat. Raportul H2-CH4 de aproximativ 2:1 este cea mai importantă valoare a combustibilului, deoarece controlează temperatura flăcării, producția de vapori de apă și formarea de NOx în coșurile de încălzire.
Urmele componentelor contează mai mult decât sugerează volumul lor:
H₂S la 100-500 mg/Nm3 în COG curățat se transformă aproape în întregime în SO₂ în gazele de ardere.
NH3 rezidual peste 50 mg/Nm3 devine azot legat de combustibil și crește valoarea de bază a NOx.
Ceața de gudron și naftalina transportă particule de carbon în flacără și creează riscuri de depunere pe suprafețele de transfer de căldură.
Când gazul cuptorului de cocs este ard cu 5-15% exces de aer, gazul de ardere conține aproximativ 66-72% azot, 15-20% vapori de apă, 6-9% dioxid de carbon și 1,5-4% oxigen pe bază umedă, cu NOx la 100-350 mg/Nm3 și particule la 10-380 mg/Nm380.
| Parametru | Baza umeda | Baza uscata | Note |
| N2 | 66-72% | 77-82% | Din azotul din aerul de ardere |
| H2O | 15-20% | n/a | Din arderea H2 și CH4 |
| CO2 | 6-9% | 7,5-10,5% | Din carbonul din combustibil |
| O2 | 1,5-4% | 1,8-4,5% | Interval de control al excesului de aer |
| NOx | 100-350 mg/Nm3 | 100-400 mg/Nm3 | În principal NU, origine termică |
| SO2 | 20-120 mg/Nm3 | n/a | Depinde de alunecarea H2S |
| particule | 10-80 mg/Nm3 | n/a | Amenzi reportate și aerosoli de sulfat |
NOx se formează prin trei căi într-o flacără COG. NOxul termic (Zeldovici) domină deoarece flacăra bogată în hidrogen atinge temperaturi adiabatice ridicate. NOx-ul prompt se formează în zona subțire post-flamare, unde radicalii de hidrocarburi reacţionează cu azotul, iar NOxul combustibilului apare ori de câte ori amoniacul sau HCN supravieţuiesc instalaţiei de produs secundar. Într-o baterie bine funcționată, NOxul termic reprezintă mai mult de 80% din total.
La 15-20% vapori de apă, chiar și 5-10 mg/Nm3 de SO3 împinge punctul de rouă acid peste 130 de grade C. Orice suprafață sub acea temperatură - tuburi economizor, buncăre cu pungi, pale ventilatoare ID - condensează acidul sulfuric și corodează.
Fiecare componentă măsurată a gazelor arse dictează o decizie specifică de tratare: încărcarea cu particule selectează colectorul de praf, SO2 selectează reactivul de desulfurare și gradul de material, NOx selectează volumul catalizatorului SCR, iar vaporii de apă dictează gestionarea temperaturii.
Încărcările de praf de 10-80 mg/Nm3 la temperaturi ale gazelor de ardere de 180-300 grade C sunt în mod normal gestionate de o cameră de saci cu jet de impulsuri. PPS simțit este media implicită; Membranele PTFE sunt adăugate atunci când încărcarea cu SO2 ridică punctul de rouă acid aproape de temperatura de funcționare. Îndrumările disponibile privind selectarea filtrului cu sac pentru gazele de ardere industriale arată cum alegerea suportului urmează citirea analizei gazului.
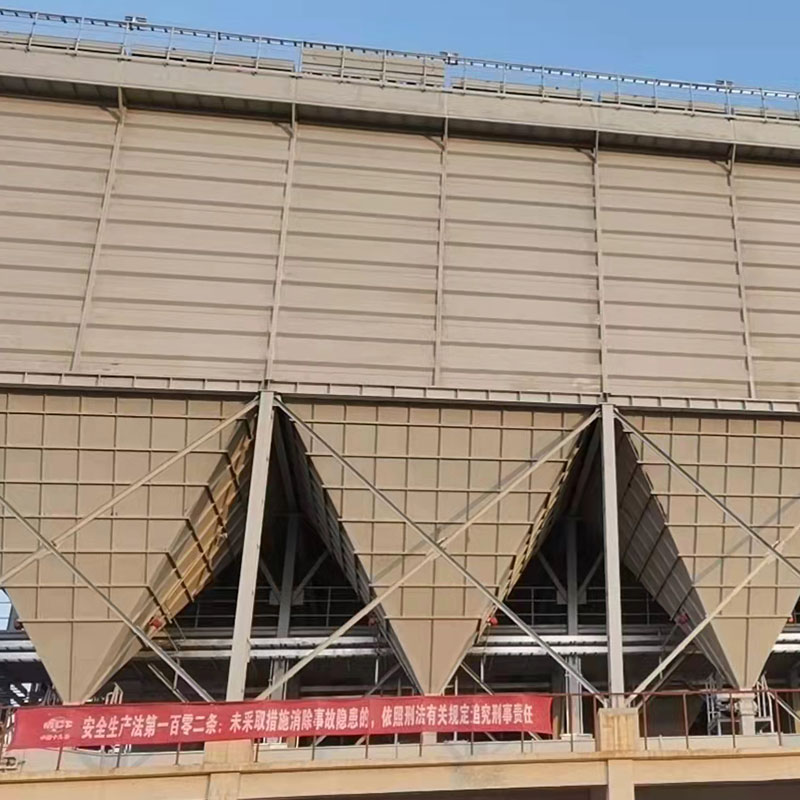 Colector de praf cu puls cu jet de presiune joasă pentru gaze de ardere la temperatură înaltă Acest saci gestionează încărcături de praf de până la 80 mg/Nm3 la 180-300°C, folosind pâslă PPS sau membrane PTFE pentru condiții de punct de rouă acid, asigurând emisii la ieșire sub 8 mg/Nm3. Vizualizare produs →
Un turn de desulfurare umed elimină SO2, dar saturează fluxul cu umiditate și generează ceață de sulfat submicron. Un precipitator electrostatic umed vertical de tip fagure în aval îndepărtează acele picături; fără aceasta, limitele de opacitate sunt ratate chiar și atunci când citirea prafului bazată pe masă este sub limită. Anhui Tiankang Environmental Technology Co., Ltd., un furnizor de sisteme industriale de tratare a gazelor arse, furnizează această configurație ESP umedă pentru instalațiile de cocsificare care au nevoie de o cale de conformitate cu risc scăzut pentru trenul complet de gaze arse.
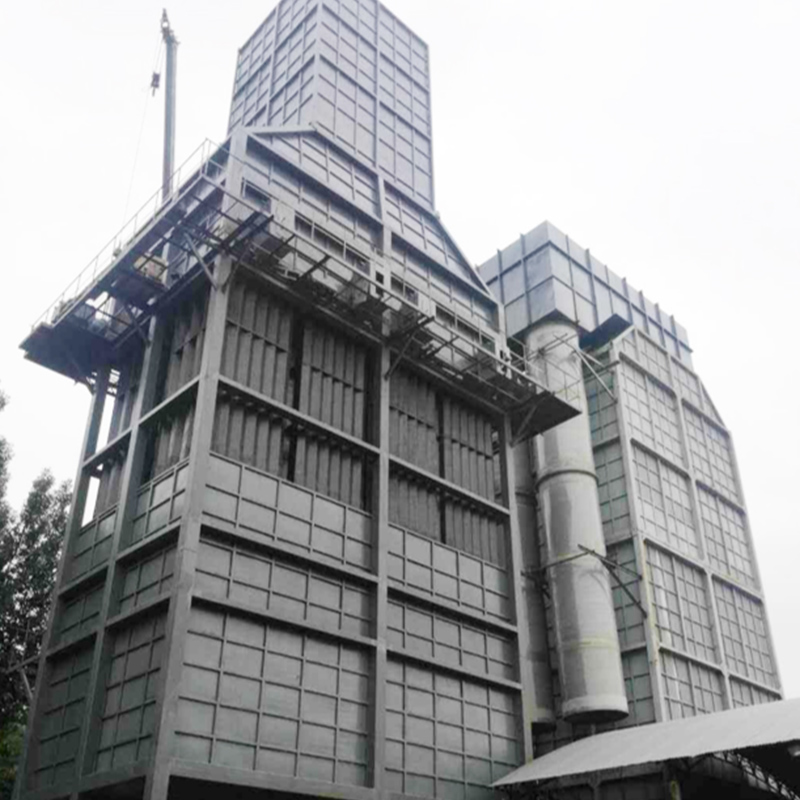 Precipitator electrostatic umed de tip fagure vertical pentru gaz saturat Poziționat după un turn de desulfurare umed, acest ESP umed îndepărtează ceața de sulfat submicroană și umezeala, obținând praful de ieșire sub 5 mg/Nm3 pentru a îndeplini limitele de opacitate în mod fiabil. Vizualizare produs →
SO2 la 20-120 mg/Nm3 este în mod normal îndepărtat cu un scruber pe bază de calcar-gips sau amoniac. Datele de compoziție determină specificația materialului mai mult decât chimia reactivului: conținutul de clorură și SO3 determină dacă sunt necesare oțel carbon, plastic armat cu fibre sau elemente interne placate cu C276 în conducta de evacuare și stiva.
Reactorul SCR este dimensionat din valorile de intrare NOx, O2 și H2O. Vaporii de apă la 15-20% concurează cu NOx pentru locurile active ale catalizatorului pe bază de vanadiu, astfel încât volumul trebuie corectat pentru umiditatea reală a gazelor de ardere în loc de valorile implicite ale cazanului cu aer. O citire de O2 de numai 1,5-4% menține catalizatorul activ, dar încetinește rata de reducere a NO la capătul inferior al intervalului.
Stiva de baterii nu este singurul punct de emisie. Recepția cărbunelui, transportoarele cu bandă, împingerea cocsului și scurgerile ușii cuptorului generează pene intermitente de praf care sunt mai ieftin de captat decât de curățat după fapt. O hotă închisă cu centură la fiecare punct de transfer, dusă la o cutie centrală, ține praful de cărbune pulverizat departe de atmosfera locului de muncă și de pe acoperișul bateriei.
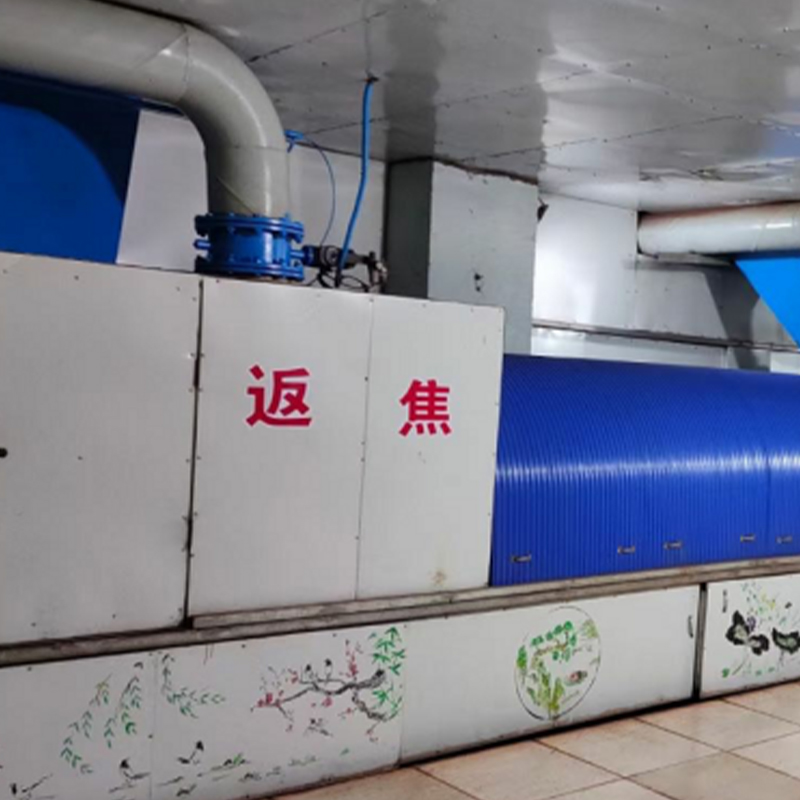 Capotă închisă cu bandă pentru captarea prafului pe benzi transportoare O carcasă completă, cu conexiuni laterale moi, care se adaptează la lățimea și lafundarea benzii, captând praful de cărbune în punctele de transfer și prevenind penele la locul de muncă, conductă către o cameră centrală cu saci. Vizualizare produs →
Trenul de tratament este o oglindă a foii de măsurare. Dacă analiza gazelor de ardere nu are date privind SO3, amoniac sau ceață condensată, proiectul va lipsi ESP umed, căptușeala rezistentă la coroziune sau bypass-ul SCR - iar refacerile sunt întotdeauna mai scumpe decât instalația originală.
O bază de proiectare defensabilă începe cu un test de cocsificare care măsoară compoziția gazului uscat, umiditatea, NOx, SO2, SO3 și particulele din stiva de baterii pe parcursul a cel puțin două cicluri complete de cocsificare, inclusiv vârfurile de încărcare și de împingere.
Hartați grila de eșantionare la stivă conform Metodei 1 EPA din SUA, astfel încât fiecare punct transversal să reprezinte o zonă egală a coșului de fum.
Efectuați prelevarea de probe izocinetice de particule cu metoda US EPA 5 sau 17 pentru a captura materialul grosier și materialul condensabil.
Analizați continuu O2, CO2, CO și NOx cu un analizor extractiv calibrat pentru nivelul de umiditate așteptat.
Prinde SO2 și SO3 separat; metoda de condensare controlată împiedică absorbția SO3 în apa condensată.
Măsurați umiditatea și punctul de rouă acid direct cu o sondă de echilibru, în loc să calculați vaporii de apă numai din analiza combustibilului.
Validați fiecare valoare măsurată în raport cu un bilanț orar de masă combustibil-gaz; o analiză de gaz care nu corespunde consumului de combustibil este greșită, indiferent de certificatul de calibrare a analizorului.
Nu media testul de stivă fără a separa fazele de cocsificare. NOx în timpul încărcării și împingerii poate atinge de 1,5 până la 2 ori valoarea medie a bateriei, iar o bază de proiectare construită pe medie va eșua testul de autorizare în prima săptămână.
Gazul cuptorului de cocs este un combustibil bogat în hidrogen produs în timpul carbonizării cărbunelui, în timp ce gazul de ardere al cuptorului de cocs este evacuarea de ardere de la arderea acelui combustibil în coșurile de încălzire a bateriei. Combustibilul este toxic și exploziv; gazul de ardere este inert, dar transportă NOx, SO2 și particule care necesită tratament.
Gazele de ardere din cuptorul de cocs conțin aproximativ 6-9% CO2 pe bază umedă și 7,5-10,5% pe bază uscată, în funcție de raportul de aer în exces și de conținutul de metan al gazului combustibil.
Hidrogenul reprezintă 50-60% din gazul curățat din cuptorul de cocs. Când arde, un volum de H2 produce un volum de vapori de apă, în timp ce metanul produce două volume pe volum de combustibil. Împreună, ele împing umiditatea gazelor de ardere la 15-20%.
Da, cu excepția cazului în care gazul cuptorului de cocs este complet desulfurat în amonte. Chiar și după instalația de gaz, o alunecare de H2S rămâne și se oxidează la SO2 în coșurile de încălzire, producând de obicei 20-120 mg/Nm3 SO2 în gazele de ardere.
Concluzia: foaia de compoziție a gazelor de ardere este modelul pentru fiecare investiție în controlul emisiilor la o fabrică de cocsificare. Măsurați-l înainte de a mări orice.